








(1)产品种类以及标准繁多,生产计划难协调
线束行业的生产,虽然原材料不多,但线束产品却多达几万种。一般线束企业,虽然不是每个月都生产数万种产品,但每月生产的产品品种在300种以上,且每月在不停地变化。同时,由于企业要适应市场的变化,就需要根据市场的要求,来调整生产标准,从而导致同一种规格的产品,经常存在好几种标准。以上特点,给线束行业的生产计划管理带来了麻烦,客观上加重了企业计划管理的复杂性,也给企业的成本管理造成了相当大的困难。
(2)客户需求多样化,生产订单变更频繁
客户的要求是多种多样的,且存在很大的变化性,例如交期、工艺生产要求,导致的结果就是生产订单工艺版本及交期必须随之而进行相应的变更,给生产管理造成了相当大的难度。该问题的存在,导致信息系统,必然要适应生产订单的变更,并提供销售订单的变更信息向生产部门的传递方式。
(3)生产方式日趋复杂,协作性仍然不强
线束行业的生产,为典型的按单生产,但同种型号,不同的生产订单,却要经过不同的生产车间,相互之间需要分工协作。产品不定型和结构频繁变化,必然给生产造成难度。同时,结合线束生产的特殊性,加上协作性不强,导致相互之间无法有效衔接,从而给生产管理造成相当大的难度。
(4)生产周期要求更短
时间即金钱,市场竞争日益激烈,迫于其行业市场的压力,客户对线束产品的质量和交货期提出越来越高的要求。同时,由于线束的生产流程所决定,很多线束厂家的生产周期相对较长。如何缩短交期,成为中国线束行业不得不思考的问题。
某线束企业,有30000多种物料,每个物料的下线工艺都不同;每条线束成品需要对应的物料种类繁多且不一样。而且产品会不断升级和客户需求的变更,物料的下线工艺随之变化,导致工艺路径、BOM结构等发生变化,给车间生产带来难度,生产排程工作异常困难。
该企业在上云筹优化APS系统之前,通过人工结合一个简易的APS软件的方式实现订单的排程,按照订单数量进行设备均衡;无法精确到订单所涉及到的多种物料级别,即无法考虑不同线卡的工艺规格差异。导致做计划时,经常出现下线先短后长造成原材料浪费、不同线卡规格差异频繁切换模具、工序之间的工时无法准确计算导致计划不准确等等问题,严重浪费产能和生产效率。
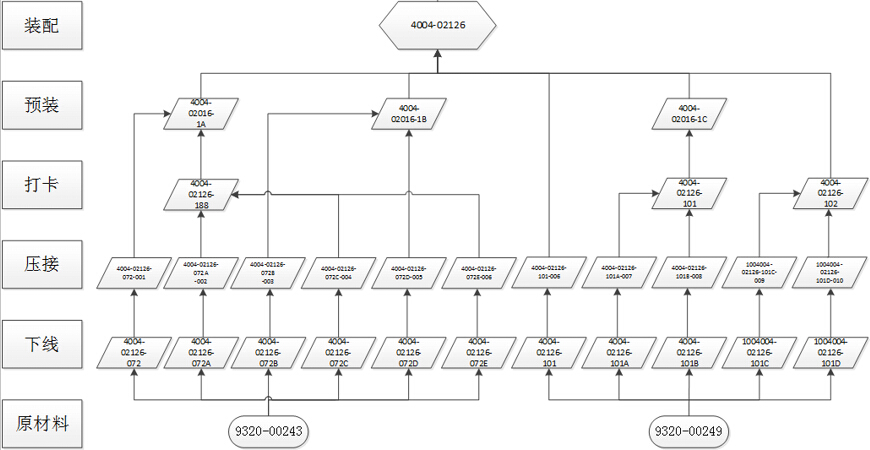
针对计划现状,该企业决定引进APS高级排程系统实现精益生产。线束的线束工艺路线基本固定,确定排程的关键工序:“下线-压接-打卡-预装-装配”。每个工序的排产规则不一样,且每个工序的每个生产设备能生产的物料种类、生产能力都不一样。具体需求如下:
(1)下线工序:
下线工序是线束的第一道工序,该工序将订单的成品所需的原材料输入进来,根据物料的工艺分解出来最终组成成品的各种小线(即后续工序的原材料)。每台下线机所能够生产的小线类型,取决于原材料的规格。
下线工序排产需要考虑的因素:
(2)压接-打卡工序:
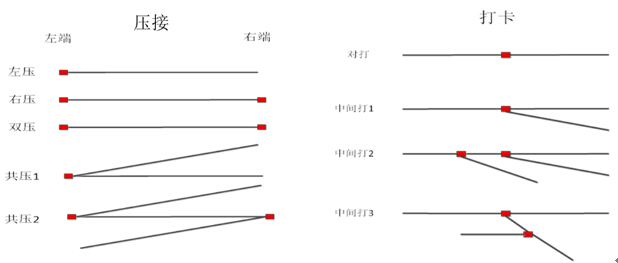
压接即压接端子等插件,压接设备均有固定的规格,压接不同的线种(根据端子种类分类)。打卡工序即把不同的线接在一起,相同端子型号放在一起进行打卡。
(3)预装工序:
预装表示在一个订单的线种打卡完成后,将该订单所有的线根据工艺集线进行预装配,预装和装配之前有一个缓冲池,预装和装配通过缓冲池进行物料的交接。
(4)装配工序:
装配表示半成品物料完成之后,将半成品按照图纸进行装配,输出成品物料。分产品种类到不同的班组装配(成品),由于人员技能和人数的限制,装配是瓶颈工序。排产需考虑因素如下:
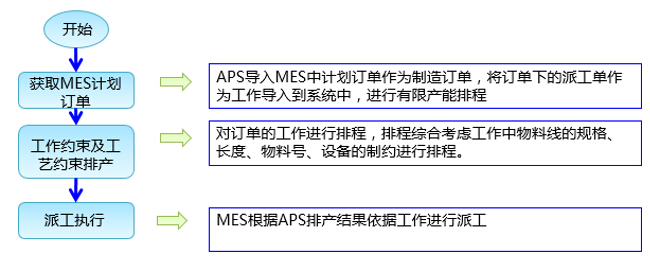
1.整体排程流程与设计
2.系统建模和排程结果
线束整体的工艺路线虽然固定,但是物料较多,且物料结构复杂,各个工序的约束以及规则复杂且不一样,为减少数据维护的工作量,云筹优化APS采用加工工艺以及工艺能力建模。
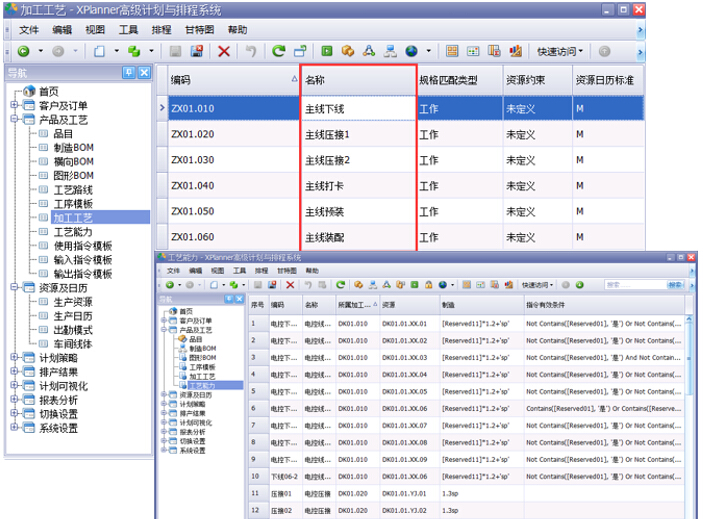
(1)下线工序:下线工序获取MES根据订单组成物料分解出的线束派工单为工作进行排产。将排产需要考虑的匹配因素,如:电线的物料号、端子物料号、屏蔽线顺序号/序号、电线长度等等属性存储在云筹优化APS系统的规格及预留字段中。
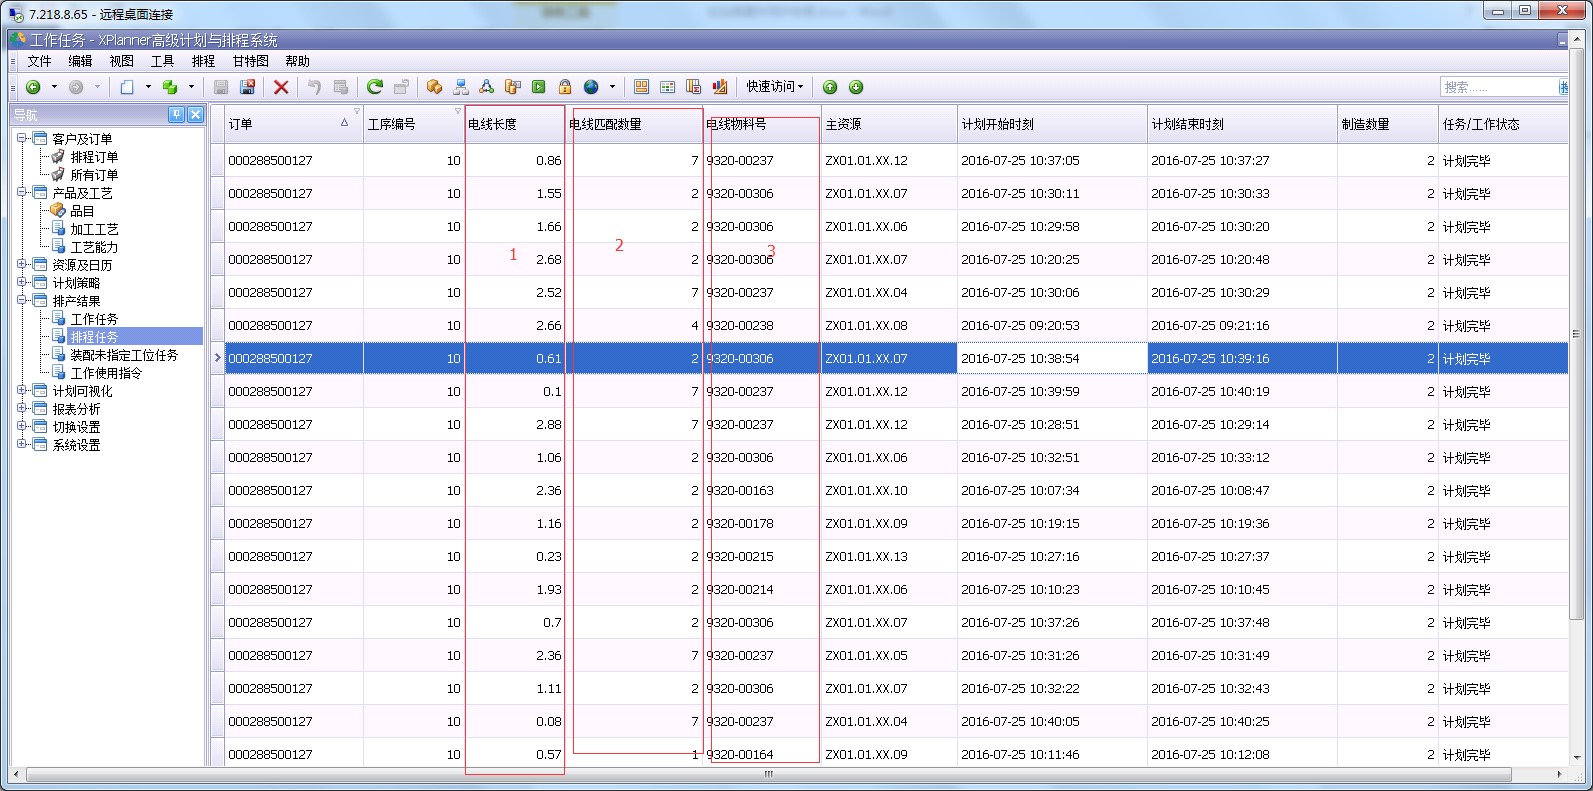
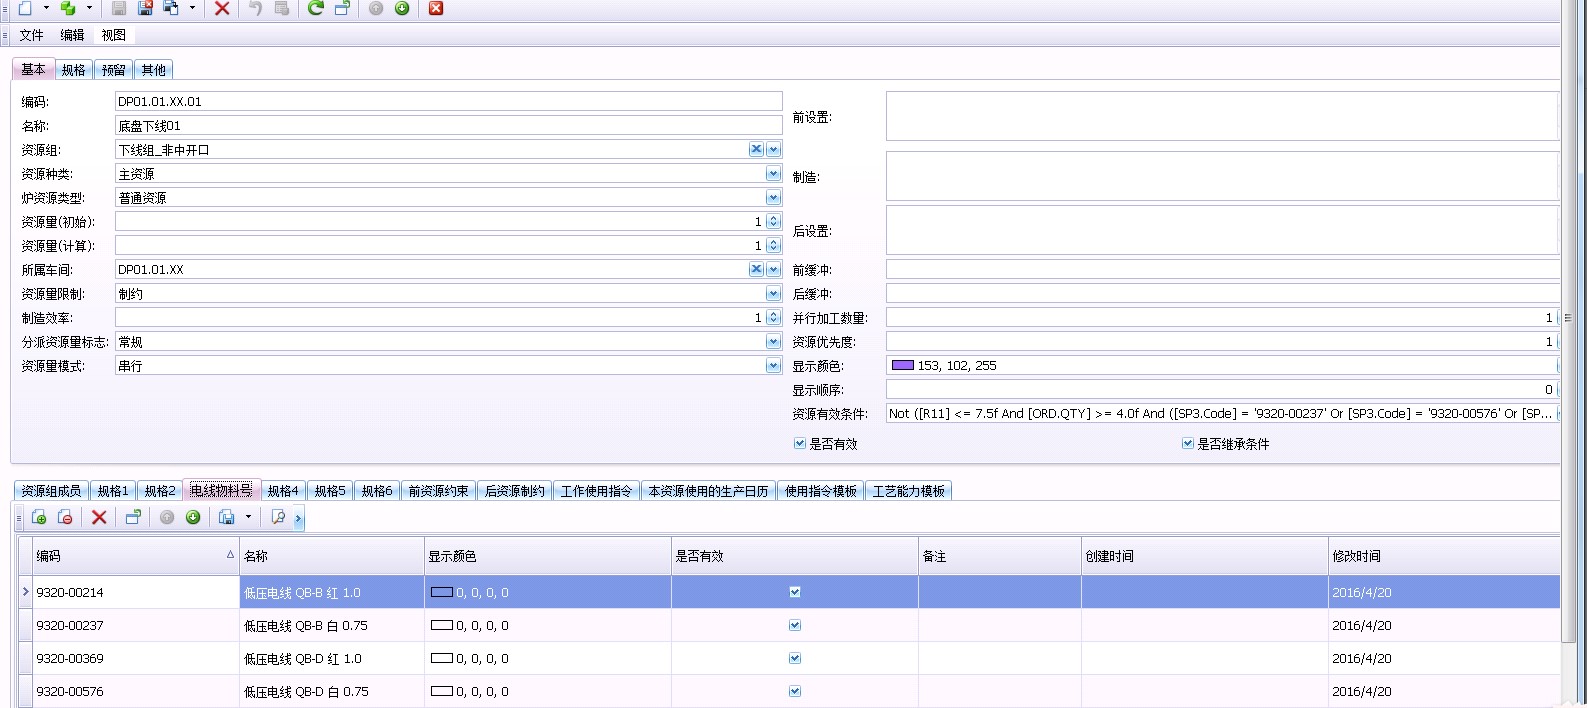
上图中可以看出,下线机1可以下4种电线
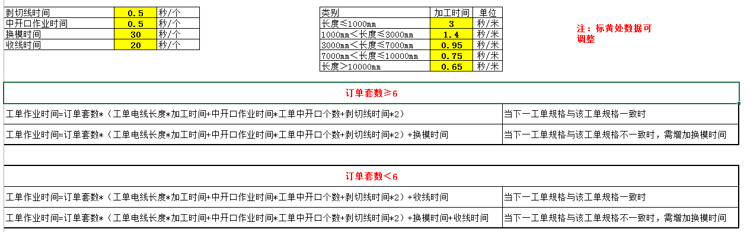
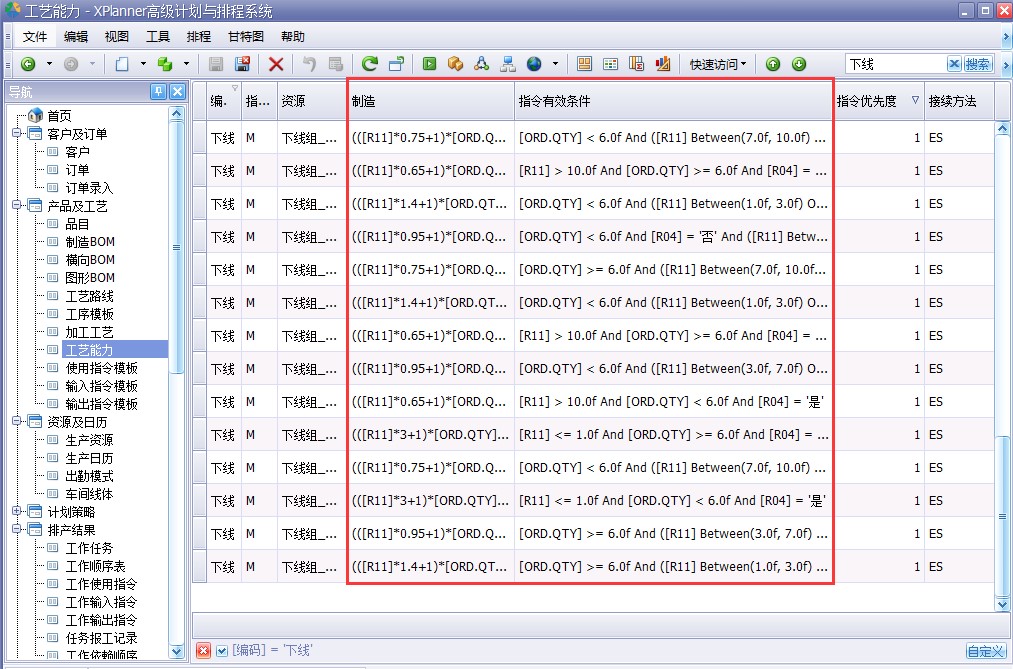
根据规则转化为系统的制造工时:
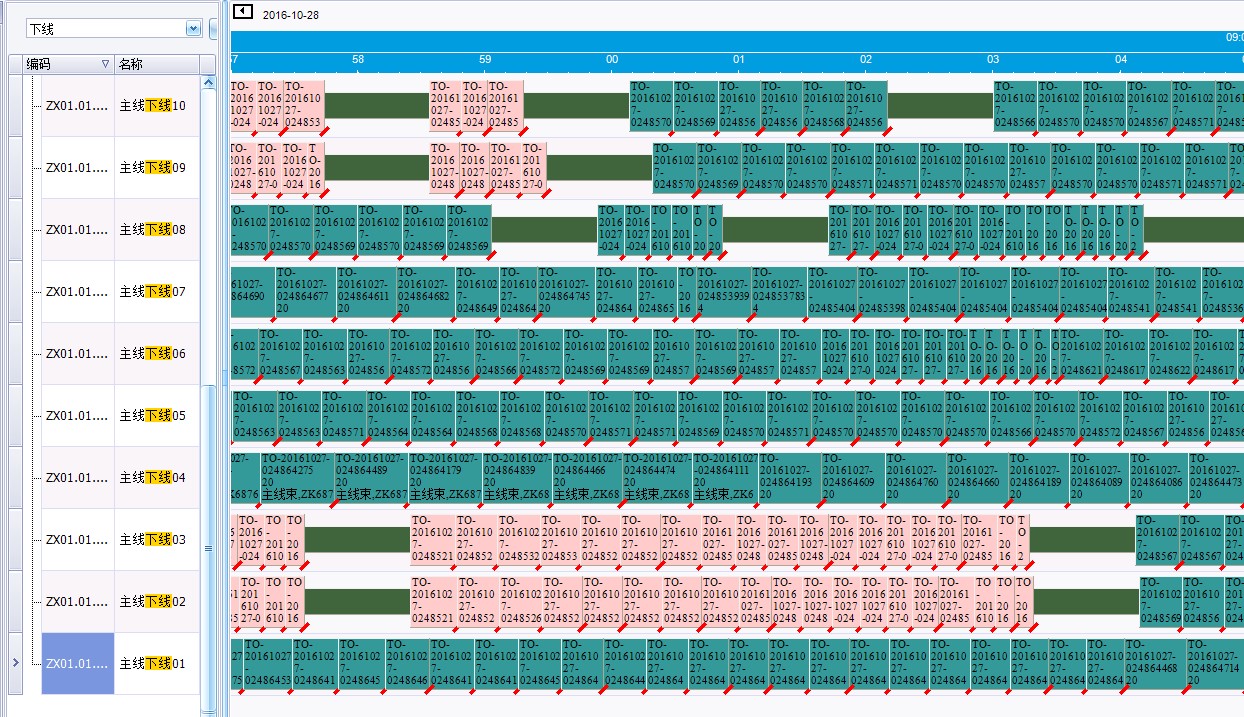
(2)压接-打卡-预装工序:压接打卡工序将MES中的派工单全部合并为一个工作,以此来模拟实现该订单在压接工序下的排产。
(3)装配工序:装配分为流水线和非流水线,采取单件流的生产方式。装配的工时根据订单的数量和线种的差别不一样维护加工工艺。
3.车间级实施推广与扩展
由云筹优化科技实施顾问和该企业内部人员组成APS项目组,在云筹优化实施顾问的主导下,按照云筹优化APS系统成熟的项目实施方法、项目管理经验,总体规划、分步实施、循序渐进,完成第一个车间的系统实施,加强企业方对APS技术的理解和支持。
通过第一阶段,在企业内部培养起一支能发现问题、解决问题的实施队伍,不断提高企业应用系统的能力。结合云筹优化APS系统的灵活性和可配置性特点,第一个车间系统建模的各类表达式和参数无需重新开发或者代码编写即可简单灵活配置,在第二阶段,由企业内部顾问和APS团队,快速复制第一个车间经验,主导后续十来个车间的项目实施。
1. 通过云筹优化高级计划排程系统的实施,和ERP/MES系统集成,考虑各工序生产的物料、规格、工艺等等多种约束和规则,实现信息自动化的获取订单和派工单排程,大大降低了计划员的制定计划所需的时间和对计划人员技能经验的要求。
2. 考虑相同电线种类、物料等约束连续生产,设备产能均衡,减少切换时间,使生产计划更加合理,提高了设备利用率,降低产能损耗。
3.排程颗粒度精细到原材料和线卡,考虑电线的长短,使得原材料的管控更加透明化,降低了原材料的损耗。
4.通过自动化排程和半自动化排程相结合的方式,实现车间及工序之间的联动排产,考虑工序之间的灵活的转序偏移,降低了中间在制品库存和呆料,缩短了整体的制造周期。
5.针对订单及生产需求的变更和插单等异常,可快速进行计划的自动化调整,提升客户服务能力。
6. 云筹优化APS产品的成熟性和稳定性,保证了第一阶段云筹优化主导企业方辅助成功实施后,企业方自己实施推广后面几个车间,降低实施成本,增加效益。
7. 云筹优化APS产品的灵活性和可配置性,保证了系统不断适应企业业务的发展和产品工艺升级,企业自身即可针对业务变更实现系统模型及应用的升级,降低了未来企业信息化的投入。
其他APS高级计划排程系统相关扩展阅读:
3、 APS演绎饭局模型(通俗的告诉您为什么ERP计划与APS计划的区别)
4、烽火集团PCBA企业应用云筹优化APS实现智能计划排产案例
7、云筹优化高级计划排程Light版助力中小企业实现精益化计划
9、云筹优化APS混合遗传算法求解FJSP柔性车间调度最优化问题
此内容由惯性聚合(RSS阅读器)自动聚合整理,仅供阅读参考。 原文来自 — 版权归原作者所有。